Сучасні трансформовані меблі (кухонні острови, що розсуваються, приховані робочі зони, пересувні консолі) вимагають абсолютної гладкості ходу та високої несучої здатності. Головний інженерний виклик тут — виключити люфти, перекоси та прогинання верхньої або нижньої направляючої рейки під час руху важкої меблевої секції (вагою від 80 до 200 кг).
1. Розрахунок прогину направляючого профілю
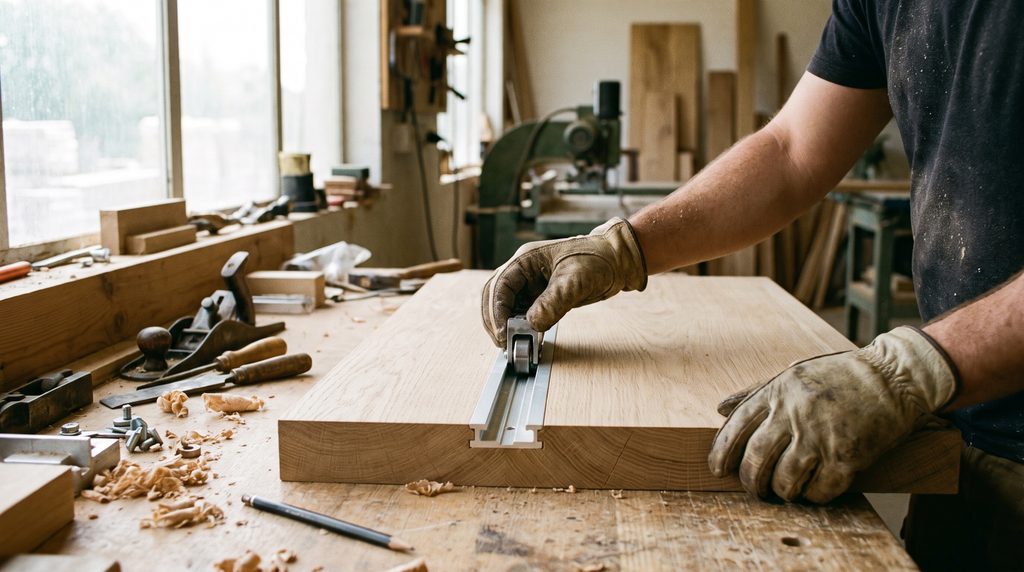
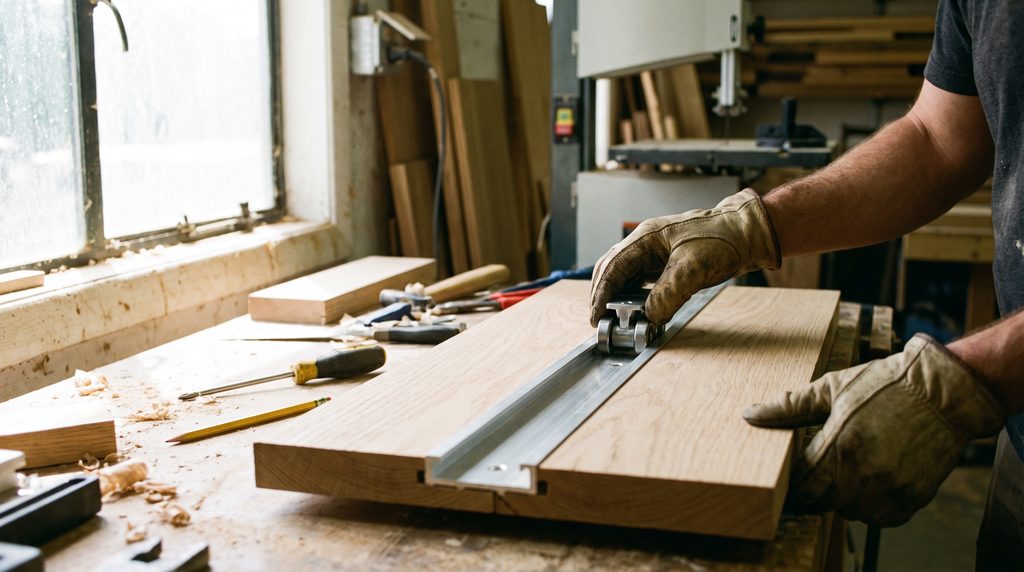
Направлюча рейка виготовляється із загартованого алюмінієвого сплаву (марки 6063-T6 / АД31Т1) шляхом екструзії. При вильоті зсувної секції виникає зосереджене навантаження.
Допустимий прогин:
Максимальний прогин профілю під повним робочим навантаженням не повинен перевищувати 1/500 довжини прольоту (тобто не більше 2 мм на прольоті 1000 мм). Якщо прогин більший, роликова каретка починає підклинювати, а кулькопідшипники швидко виходять з ладу.
2. Компоненти системи та кінематика ходу
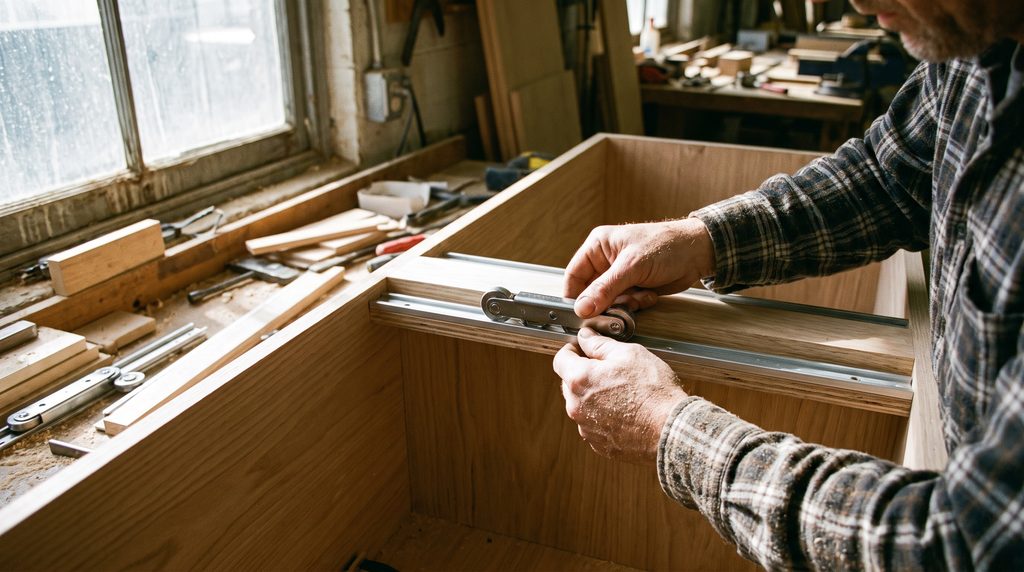
- Роликові каретки на голчастих/кулькових підшипниках: Застосовуються каретки із поліуретановими або фторопластовими (поліацеталь / POM) ободами. Вони забезпечують безшумний хід та гасять мікровібрації.
- Система «Anti-Jump» (захист від вискочування): Нижній або верхній ролик оснащується підпружиненим фіксатором, який не дозволяє каретці вийти з паза профілю при швидкому або нерівномірному штовханні секції.
- Магнітні доводчики та неодимові фіксатори: У крайніх точках ходу монтуються масляні демпфери (доводчики) з неодимовими магнітами, які м’яко затягують та утримують меблевий модуль у зачиненому або повністю відкритому положенні.
3. Способи прихованого монтажу алюмінієвого профілю
- Фрезерування в масив/МДФ: У товстостінному корпусі меблів або стільниці фрезерується Т-подібний паз, куди впотай вклеюється алюмінієвий профіль за допомогою двокомпонентного поліуретанового клею.
- Закладна сталева труба: Якщо консоль має великий виліт, алюмінієвий профіль додатково підсилюється внутрішньою сталевою профільною трубою (40*20*2 мм).
4. Чек-лист майстра при складанні розсувних каркасних систем
- Ідеальна горизонтальність: Виставлення направляючих здійснюється за допомогою точного лазерного рівня з точністю до 0.5 мм на 1 м.
- Зазори на теплове розширення: У довгих алюмінієвих профілях (понад 2000 мм) залишають торцевий компенсаційний зазор в 1.5–2 мм.
- Очищення паза від стружки: Перед встановленням роликів алюмінієвий паз ретельно знепилюється та змащується сухим силіконовим спреєм (використання густих мастил заборонено, оскільки вони накопичують пил і тирсу).