Виготовлення меблів на металокаркасі під екстремальні або нерівномірні навантаження (великоформатні акваріуми вагою від 300–800 кг, стільниці з натурального граніту чи кварцового агломерату, кухонні блоки з вбудованим обладнанням) вимагає суворого інженерного підходу. Головні проблеми, з якими стикаються майстри — це ненавмисне прогинання профільної труби в центрі прольоту та «поводка» (жолоблення) звареного каркаса через температурні усадки зварних швів, що призводить до розтріскування каменю або скла.
1. Розрахунок прогину профільної труби та вибір перерізу
Для меблевих каркасів, що сприймають високі навантаження, недостатньо підбирати профіль «на око». Основним критерієм є момент інерції перерізу (I_x) та граничний допустимий прогин під навантаженням.
- Допустимий прогин для крихких матеріалів: Якщо на каркас укладається кам’яна стільниця або акваріумне скло, допустимий прогин не повинен перевищувати fдоп менше, або дорівнює L/1000 (для прольоту 1.5 м це не більше 1.5 мм). Для порівняння, у звичайних столах допустимий прогин становить L/500.
- Геометрія перерізу: Прямокутна труба, встановлена «на ребро» (наприклад, 60 * 40 * 3 мм високою стороною вертикально), має в кілька разів більший момент інерції та опір згину, ніж квадратна труба того ж периметру чи труба, покладена плазом.
- Товщина стінки: Для силових каркасів під навантаження від 300 кг використовують профільні труби з товщиною стінки не менше 3 мм. Тонкостінні труби (1.5–2 мм) проминаються в місцях різьбових з’єднань і швидко деформуються від точкових зусиль.
2. Зварювальні поводки: як зберегти ідеальну геометрію
Під час нагрівання та подальшого охолодження зварного шва метал локально стискається. Це викликає потужні внутрішні напруження, які скручують рамку каркаса «пропелером» або вигинають її дугою.
Технологічні прийоми запобігання поводкам:
- Збирання на прихватах і кондукторах: Каркас повністю фіксується струбцинами до масивного зварювального столу (плити) і схоплюється точковими прихватами по всіх кутах.
- Симетричне та прихватне зварювання: Зварні шви накладаються симетрично від центра до країв навхрест. Не можна проварювати суцільний довгий шов з одного боку рами поспіль — це гарантовано викличе кутову деформацію.
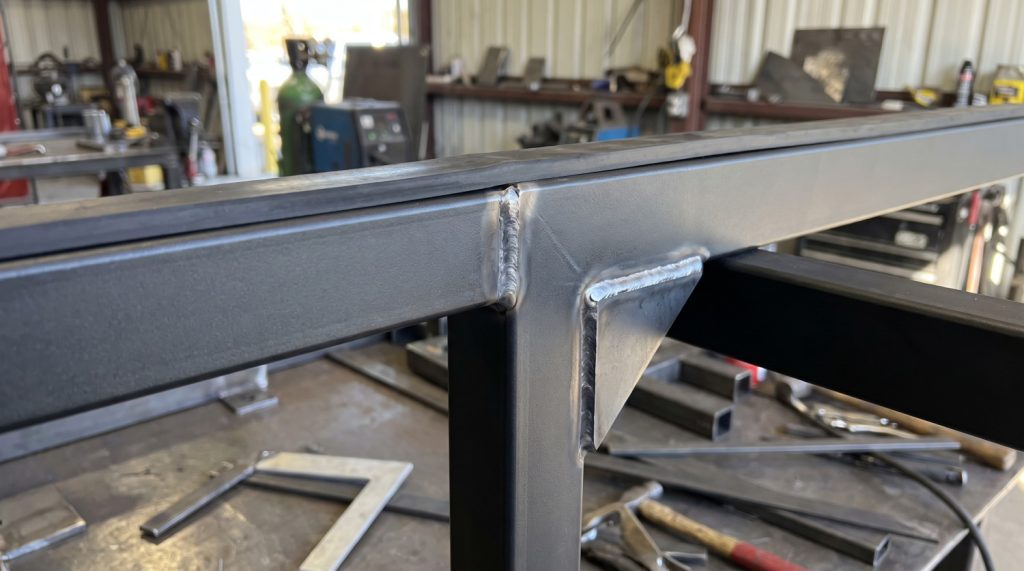
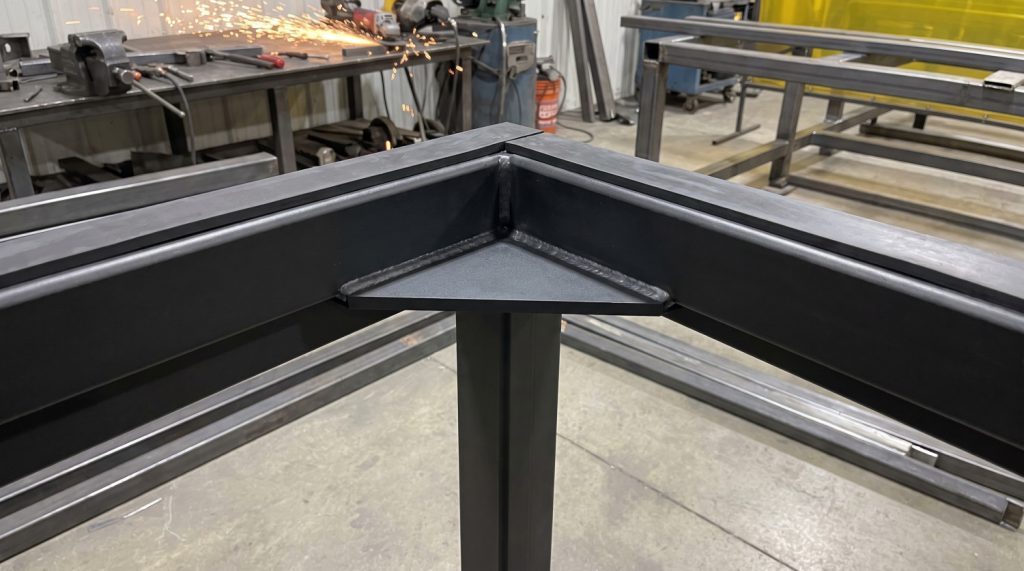
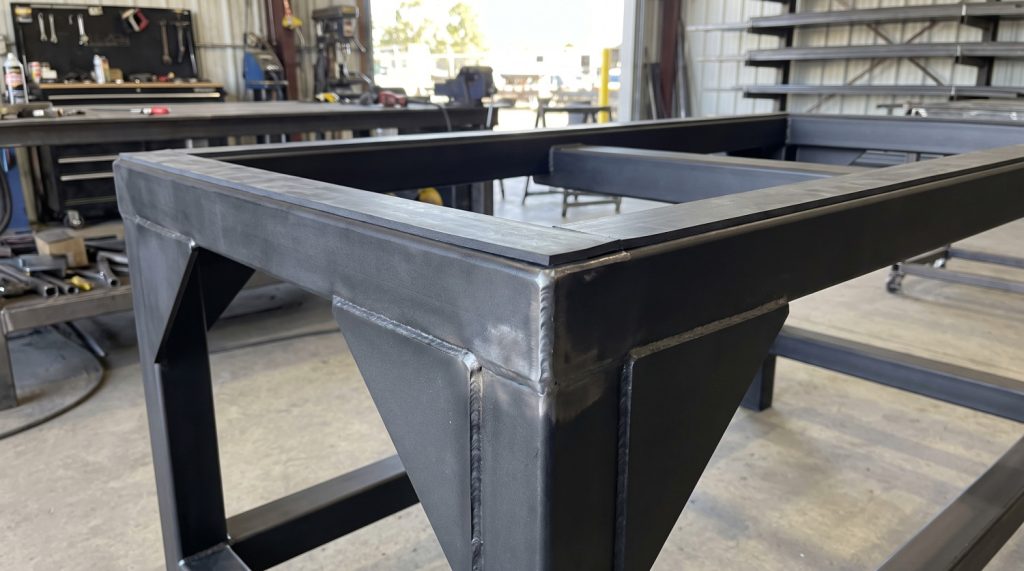
- Діагональні розпірки (косинки): У внутрішніх кутах верхнього обв’язувального контуру вварюються трикутні косинки з листової сталі завтовшки 4–5 мм, які сприймають зсувні зусилля і тримають суворий кут 90 градусів.
3. Вирівнювальні регульовані опори та розподіл ваги
Навіть ідеально виварений каркас під підвищене навантаження втратить свої властивості, якщо підлога має мікронеровності, через що одна з ніжок опиниться «в повітрі».
- Важкі регульовані опори (M16–M20): У нижні торці вертикальних стійок вварюються різьбові заглушки товщиною від 5–8 мм під шарнірні або суцільні сталеві регульовані опори з поліуретановою підошвою. Вони дозволяють виставити каркас в ідеальну горизонталь за лазерним рівнем і рівномірно розподілити вагу на всі точки опори.
- Розподільчий нижній контур: Для підлог із чутливим покриттям вертикальні стійки знизу обов’язково зв’язуються суцільною нижньою обв’язкою з профільної труби для розподілу точкового тиску.
4. Чек-лист майстра при складанні силового каркаса
- Перевірка площинності: Після зачистки зварних швів прикладіть до верхньої площини рами металеве правило завдовжки 2 м. Відхилення за площиною не повинно перевищувати 1 мм.
- Демпферна прокладка під камінь/скло: Між металевим каркасом і кам’яною стільницею чи склом обов’язково вкладається демпферний шар (демпферна гума, підкладка з високощільного силікону або смуги МДФ/фанери завтовшки 10–12 мм), який згладжує мікронеровності металу та гасить вібрації.
- Антикорозійна порошкова покраска: Зварний каркас піддається піскоструминній обробці та покривається поліефірною порошковою фарбою з запеченням у печі. Це виключає появу іржі під стільницею у вологих приміщеннях.